Консультация по продукту
Ваш адрес электронной почты не будет опубликован. Обязательные поля отмечены *


Детали сельскохозяйственной техники холодной высадки: основа долговечности
06 авг. 2025 г.Что следует знать о сборке направляющего блока синхронизатора?
06 авг. 2025 г.Почему детали коробки передач автобуса имеют решающее значение для производительности автомобиля?
06 авг. 2025 г.Детали коробки передач для коммерческих автомобилей: комплексное руководство по тенденциям рынка и техническому обслуживанию
06 авг. 2025 г.Коробка передач, которая начинает скрежетать на 3-4 передаче на 80 000 км, редко является проблемой стиля вождения. Основная причина обычно находится внутри ступицы: ползунок синхронизатора потерял натяжение пружины стойки, износ направляющего блока превысил размерный предел или стопорный штифт, который больше не может удерживать направляющую переключения передач в нужном положении. Компоненты переключения передач — это прецизионные детали, которые преобразуют движение рычага в чистое синхронизированное включение передачи, и от их износа зависит, будет ли коробка передач переключаться плавно в течение 300 000 км или придется возвращаться на гарантийный ремонт раньше, чем через 60 000 км.
Команды по снабжению, которые понимают эти части, меньше возвращаются на места и ведут переговоры с позиции проверенных данных. В этом руководстве описывается весь путь смены, основные виды отказов по данным полевого исследования на 500 единицах, компромисс между холодной высадкой и механической обработкой, а также проверки качества, которые позволяют выделить надежный поставщик компонентов от маргинального.
Путь включения передач в механической или автоматизированной механической коробке передач проходит от рычага через трос или тягу и вилку переключения в узел синхронизатора и, наконец, к ступице шестерни, и каждый компонент этой цепи должен сохранять геометрию микронного уровня при повторяющихся осевых нагрузках.
Когда водитель перемещает рычаг, направляющая переключения сдвигает вилку, которая прижимает втулку синхронизатора, обычно называемую ползуном, к целевой передаче. Ползун соединен шлицевым соединением со ступицей шестерни и несет в своих внутренних канавках подпружиненные стойки. Эти стойки прижимают кольцо синхронизатора к конусу шестерни; трение уравнивает входную и выходную скорости; затем шлицевые зубья ползуна скользят по зубьям коронной шестерни и фиксируют шестерню на ступице. Направляющий или стопорный блок поглощает окончательный удар в конце хода, а стопорный штифт и блокировочная пластина удерживают рельс на месте и предотвращают одновременное включение двух передач.
Каждый компонент вносит измеримый вклад в ощущение переключения передач. В приведенном ниже списке кратко описаны функции и критические для сбоев поверхности каждого из них.
 Закаленный ползун синхронизатора легкового автомобиля в сборе Этот штампованный ползунок цементирован до контролируемой глубины корпуса для обеспечения стабильных размеров канавок и ощущения переключения передач. Его легкая конструкция с высокой степенью интеграции подходит для механических и автоматических коробок передач, что делает его ключевым компонентом при оценке плавности переключения передач. Просмотреть продукт →
Ползунок синхронизатора легкового автомобиля, изготовленный из цементируемой стали и науглероженный до эффективной глубины корпуса 0,3–0,8 мм, с шириной канавки стойки, выдерживаемой на уровне /-0,02 мм, представляет собой текущий базовый уровень производительности для крупносерийных механических коробок передач.
На четыре режима отказа приходится более 90 процентов возвратов в компонентах переключения передач: износ канавок стойки ползуна, усталость стопорного штифта, перелом направляющего блока и износ торцевой поверхности стопорного кольца, и каждый из них оставляет свой диагностируемый след при переключении передач.
В ходе исследования 500 узлов синхронизаторов, проведенного нашей командой инженеров в период с 2024 по 2025 год, распределение основных отказов было следующим:
Первичный вид отказа, исследование 500 синхронизаторов в ходе эксплуатации.
Износ ползунка стойки и канавок проявляется сначала в виде скрежета при переключении на 2-3 повышенную передачу; Обычной причиной является слишком малая глубина корпуса для контактного давления, поэтому кромка канавки поддается и закругляется. Усталость стопорного штифта приводит к появлению зазубрин и периодическому выскакиванию шестерни, поскольку чрезмерно закаленные штифты становятся хрупкими и трескаются в подрезах. Переломы направляющего блока проявляются в виде ощущения свободного переключения с неполным зацеплением и возникают в местах острых внутренних радиусов, которые концентрируют ударное напряжение. Износ торца стопорного кольца приводит к двойному сцеплению, поскольку трение больше не может достаточно быстро выравнивать скорости.
 Стопорный блок синхронизатора с холодной головкой для ударного срока службы Этот стопорный блок, изготовленный методом холодной высадки, позволяет избежать возникновения напряжений в результате механической обработки и повышает ударопрочность. Он ограничивает освобождение ползунка во время использования, устраняя трещины направляющего блока, которые вызывают ощущение свободного переключения передач и неполное зацепление. Просмотреть продукт →
Стопорный блок – самый ударонагруженный компонент в комплекте синхронизатора. Переход от механически обработанного стопорного блока к холодному блоку устраняет возникновение напряжений, создаваемых следами резания, и увеличивает ударный срок службы за счет изменения потока зерна вокруг переходного радиуса.
Производственный процесс определяет стоимость, допуск и усталостную долговечность переключающегося компонента до отгрузки первой детали, а холодная высадка является доминирующим способом для крупносерийных ползунков, штифтов и толкателей, поскольку она сохраняет поток зерна и снижает себестоимость единицы продукции.
Выбор процесса зависит от геометрии, объема и спектра напряжений приложения. В таблице ниже сравниваются три маршрута, которые наиболее важны для компонентов переключения передач.
| Процесс | Типичный допуск | Экономичный размер партии | Относительная стоимость шт. | Типичные переключающиеся части |
| Холодный заголовок | /-0,02 мм | 50 000 и выше | Самый низкий | Ползунки, стопорные штифты, нажимные блоки |
| обработка с ЧПУ | /-0,005 мм | от 1000 до 20000 | От среднего до высокого | Направляющие колодки, вилки переключения передач, кронштейны |
| Спекание порошков | /-0,05 мм | 100 000 и выше | Низкий | Низкий-load guides, spacers |
Поток зерна повторяет контур детали, что повышает ударную усталостную прочность. Использование материала близко к 100 процентам, отходы минимальны, а сформированная поверхность практически не требует механической обработки. Для стопорного штифта или ползунка с науглероженным корпусом толщиной 0,3–0,8 мм холодная высадка обеспечивает наименьшую стоимость за штуку.
Лучше обрабатываются сложные подрезы, глубокие поперечные отверстия или чрезвычайно жесткие допуски в субмиллиметровые размеры, которые невозможно удержать в матрице. Малые объемы запасных частей и прототипов также благоприятствуют механической обработке, поскольку не требуется восстанавливать амортизацию инструмента.
Выбор материала имеет решающее значение для технологического решения. В ползунах и толкающих блоках преобладают цементируемые стали 20CrMnTi и 16MnCr5; марки нержавеющей стали, такие как 420 или 430, появляются там, где важна устойчивость к коррозии, например, в стопорных штифтах, подвергающихся воздействию влаги; Конструкционные пластмассы, такие как POM и PA66, используются в направляющих блоках с низкой нагрузкой, где вес и трение имеют большее значение, чем ударная вязкость.
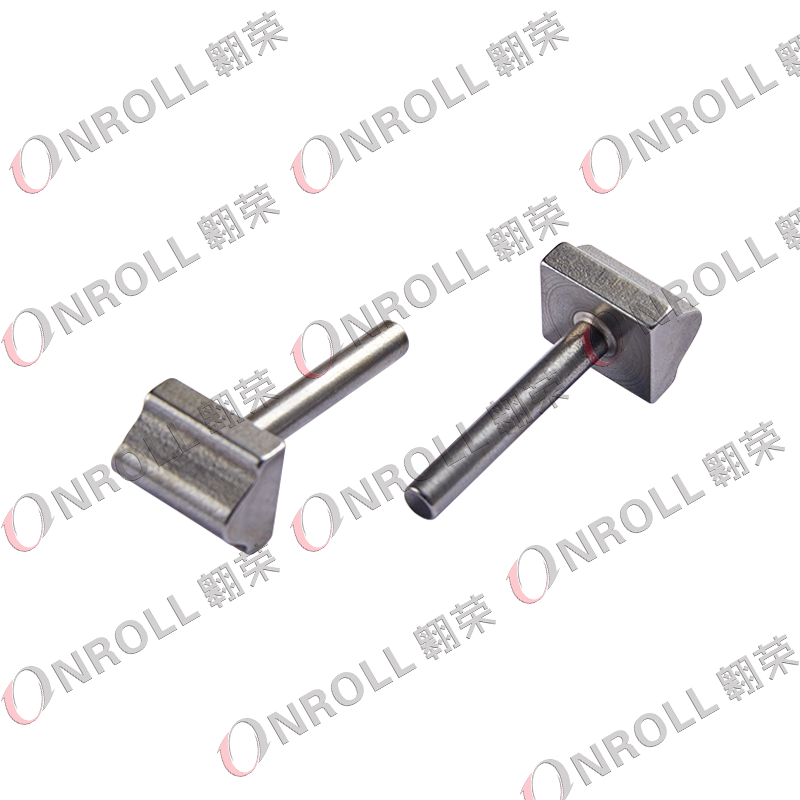 Толкатель для коммерческого транспорта с холодной высадкой и механической обработкой Сочетая холодную высадку с механической обработкой, этот толкатель сохраняет механическую прочность при одновременном снижении затрат. Разработанное для тяжелых нагрузок и крутящих моментов в коммерческих коробках передач, оно подходит для применений с высокими нагрузками, где требуется устойчивость к деформации. Просмотреть продукт →
Толкатель с холодной головкой для коммерческого транспорта, изготовленный из 20CrMnTi, науглероженный до глубины корпуса 0,4–0,6 мм, обычно выдерживает сдвиговые нагрузки 3000–5000 Н в коробках передач тяжелых грузовых автомобилей без измеримой деформации в течение расчетного срока службы.
Поставщик сменных компонентов должен доказать с помощью документов и образцов четыре вещи: соответствие размеров, контроль термообработки, отслеживаемость материалов и стабильность процесса, а регистрация IATF 16949 — это входной билет, а не вердикт.
Используйте следующие пять проверок в качестве минимальной процедуры приемки, прежде чем новая деталь поступит в серийную поставку.
Ширина канавки ползунка синхронизатора является наиболее проверяемым параметром при входном контроле. Когда он превышает предел печати на 0,05 мм, стойка теряет радиальную предварительную нагрузку, и кольцо синхронизатора больше не контактирует с конусом шестерни достаточно рано, поэтому водитель чувствует резкое, резкое переключение передач.
Ползунок представляет собой шлицевую втулку, которая физически фиксирует шестерню на ступице после синхронизации скоростей. Кольцо представляет собой фрикционный элемент, который использует конусный контакт для выравнивания входной и выходной скоростей перед зацеплением зубьев ползуна. Поврежденное кольцо вызывает скрежет; поврежденный ползунок приводит к неполной фиксации, выскакиванию шестерни или к тому и другому.
В цеховой практике порогом замены считается ширина канавки стойки, превышающая предел печати на 0,05 мм, или видимое скругление фаски шлица более чем на 20 процентов ее длины. В этот момент узел синхронизатора больше не удерживает окно согласования скоростей, и качество переключения быстро ухудшается.
Да, но только в правильном диапазоне нагрузки. Направляющие блоки POM и PA66 хорошо работают при переключении передач с низкой нагрузкой, где силы зацепления остаются ниже примерно 1000 Н. В тяжелых грузовиках или приложениях с высоким крутящим моментом требуется стальной блок с холодной головкой; замена пластика в этих местах приводит к появлению трещин и неполному зацеплению менее чем через 50 000 км.
Одно измерение подтверждает образец, а не процесс. Cpk 1,33 или выше означает, что разброс процесса остается в пределах допуска с запасом, поэтому будущие партии будут вести себя как утвержденные. Без стабильного Cpk вы можете передать первое изделие, а затем периодически получать детали, выходящие за пределы допуска, из одного и того же штампа.
Ваш адрес электронной почты не будет опубликован. Обязательные поля отмечены *

(+86)-191 0581 0729
(+86)-137 5830 1558