Консультация по продукту
Ваш адрес электронной почты не будет опубликован. Обязательные поля отмечены *


Детали сельскохозяйственной техники холодной высадки: основа долговечности
06 авг. 2025 г.Что следует знать о сборке направляющего блока синхронизатора?
06 авг. 2025 г.Почему детали коробки передач автобуса имеют решающее значение для производительности автомобиля?
06 авг. 2025 г.Детали коробки передач для коммерческих автомобилей: комплексное руководство по тенденциям рынка и техническому обслуживанию
06 авг. 2025 г.Плавное переключение механической коробки передач зависит от совместной работы нескольких мелких точных компонентов. Одним из таких компонентов является толкатель синхронизатора , компактная деталь, используемая в некоторых конструкциях синхронизаторов для управления движением и нагрузкой синхронизирующего механизма во время включения передачи.
Хотя компонент может выглядеть простым, его геометрия, контактные поверхности, соответствие размеров и свойства материала могут влиять на реакцию синхронизации и качество переключения. Для производителей коробок передач, поставщиков синхронизаторов, специалистов по ремонту трансмиссий и дистрибьюторов послепродажного обслуживания понимание того, как работает толкатель, также важно при оценке износа, поиске запасных частей или поиске компонентов, изготовленных по индивидуальному заказу.
Jiaxing OnRoll Machinery Co., Ltd. производит компоненты синхронизаторов и трансмиссий для автомобильной техники. Производство толкателей синхронизаторов объединяет холодная высадка с последующей механической обработкой повысить эффективность производства при сохранении необходимых механических характеристик детали.
Толкатель синхронизатора — это небольшой компонент, расположенный внутри или рядом с механизмом ступицы и втулки некоторых узлов синхронизатора трансмиссии. Его точное положение и форма варьируются в зависимости от конструкции коробки передач и синхронизатора.
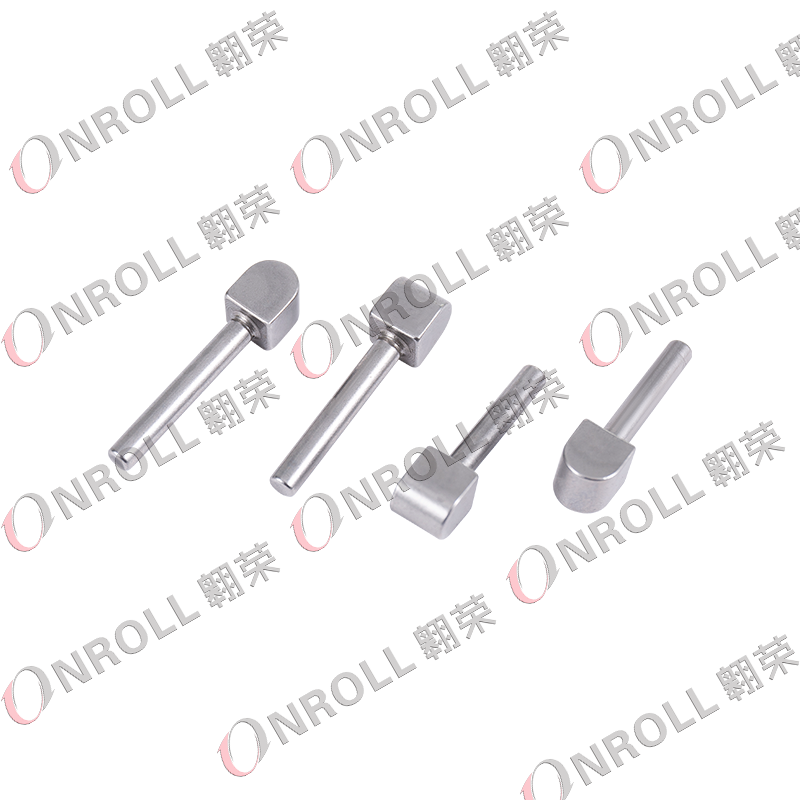
Терминология также может вызвать путаницу. В зависимости от производителя и технической документации соответствующие компоненты могут обозначаться как толкатель синхронизатора, key, strut, insert, slider, or guide block . Эти термины не следует автоматически рассматривать как взаимозаменяемые, поскольку их геометрия и рабочие функции могут различаться.
Типовой узел синхронизатора может включать в себя:
Поэтому при идентификации деталей покупатели не должны полагаться только на внешний вид. Модель трансмиссии, номер OEM, размеры компонента, расположение канавок, профиль контактной поверхности и интерфейс пружины — все это может быть необходимо для подтверждения совместимости двух визуально похожих толкателей.
Когда водитель перемещает рычаг переключения передач, механизм переключения приводит в действие вилку переключения передач, которая перемещает втулку синхронизатора в сторону выбранной передачи. Прежде чем втулка сможет полностью войти в зацепление с зубьями шестерни, синхронизатор должен уменьшить разницу скоростей вращающихся компонентов.
Точная роль толкателя зависит от конструкции синхронизатора. Во многих конструкциях шпонка, стойка или механизм толкателя помогают передавать контролируемое осевое усилие внутри синхронизатора и помогают кольцу синхронизатора контактировать с конусом шестерни. Трение между кольцом и конусом затем ускоряет или замедляет компоненты до тех пор, пока их скорости не станут достаточно близкими для зацепления.
Упрощенная последовательность смен:
Вилка переключения → движение втулки синхронизатора → действие толкателя/клавиши → контакт кольца синхронизатора и конуса → согласование скоростей → зацепление зубьев.
Таким образом, правильно изготовленный толкатель способствует стабильному движению, предварительной нагрузке и синхронизации. Чрезмерный зазор, искаженная геометрия, поврежденные контактные поверхности или неправильная сборка могут повлиять на скорость реакции синхронизатора и увеличить усилие переключения или удар при зацеплении.
Однако плохое переключение никогда не следует объяснять только толкающим блоком. Кольца синхронизатора, втулки, ступицы, пружины, шестерни, вилки переключения, подшипники и трансмиссионная смазка могут вызывать аналогичные симптомы.
Поскольку толкатель постоянно контактирует с другими компонентами синхронизатора, его рабочие поверхности могут постепенно изнашиваться. Проверка особенно важна при ремонте трансмиссии, поскольку поврежденный толкатель можно не заметить, если внимание сосредоточено только на кольце синхронизатора.
| Наблюдаемое состояние | Возможный эффект | Что еще проверить |
| Полированная или утопленная контактная поверхность | Изменена предварительная нагрузка синхронизатора или задержка реакции. | Кольцо, втулка и пружина |
| Ступенчатый износ или образование канавок | Ограниченное или непостоянное движение. | Прорезь ступицы и сопрягаемые поверхности |
| Сколы по краю | Неравномерное зацепление или металлический шум | Зубья втулки и свободный мусор |
| Согнутый или деформированный блок | Заедание и увеличение усилия переключения | Центровка ступицы, вилки и узла |
| Неравномерный износ | Асимметричная загрузка | Состояние пружин и регулировка синхронизатора |
Общие симптомы вождения могут включать резкое переключение передач, задержку включения, стук передач, ненормальное сопротивление рычага переключения передач, дребезжание или неполную синхронизацию. Эти симптомы являются диагностическими признаками, а не доказательством неисправности нажимного блока.
Во время ремонта технические специалисты должны сравнить все толкатели в сборе, осмотреть удерживающие пружины, проверить свободное перемещение в пазах ступицы и измерить соответствующие зазоры в соответствии с сервисными спецификациями производителя трансмиссии.
Метод производства напрямую влияет на стоимость производства, повторяемость размеров, использование материала и механические характеристики. Теоретически толкатель может быть изготовлен в основном путем механической обработки, но крупносерийное автомобильное производство часто выигрывает от формирования базовой формы перед точной отделкой.
Для своих блоков синхронизатора OnRoll использует комбинацию холодная высадка и механическая обработка . Компания заявляет, что этот подход призван снизить производственные затраты и повысить эффективность при сохранении механической прочности, необходимой детали.
Типичный производственный маршрут может включать:
Холодная штамповка может обеспечить лучшее использование материала, чем обработка целого компонента из цельной заготовки. Это также может сократить время обработки при больших объемах производства. Однако сложные контактные поверхности и узкие функциональные размеры по-прежнему требуют контролируемых вторичных операций, поэтому сочетание формовки и механической обработки особенно полезно для компонентов трансмиссии.
Для каждого толкателя синхронизатора не существует универсального сорта материала, значения твердости или допуска на размер. Эти параметры определяются конструкцией синхронизатора, условиями нагрузки, сопрягаемыми деталями, производственным процессом и чертежом производителя коробки передач.
К важным характеристикам обычно относятся:
Цель состоит не в том, чтобы просто сделать деталь, подходящую для синхронизатора. Компонент также должен двигаться правильно, сохранять заданное соотношение с пружиной и втулкой и оставаться одинаковыми по размерам для всех производственных партий.
Таким образом, контроль качества может включать специальные датчики, оборудование для измерения размеров, проверку профиля, испытание на твердость, когда это применимо, проверку поверхности и функциональную оценку. OnRoll работает под Система менеджмента качества IATF 16949 и заявляет, что ее производство синхронизаторов включает в себя автоматическое оборудование для измерения размеров и упругости.
Для профессиональных покупателей выбора толкателя синхронизатора только по названию автомобиля зачастую недостаточно. На одной платформе автомобиля могут использоваться разные трансмиссии в зависимости от года выпуска, вариантов двигателя, рынков или конфигураций трансмиссии.
Наиболее полезная информация для поставщика включает в себя:
Если номер OEM недоступен, чертеж или физический образец могут оказаться более полезными, чем попытка идентифицировать компонент по обычной фотографии коробки передач.
Для OEM-проектов и индивидуальных проектов покупатели также должны оценить, может ли поставщик поддерживать весь процесс, от проверки технологичности и оснащения до проверки образцов и серийного производства. Стабильная стабильность партии особенно важна, поскольку небольшие изменения размеров компонентов синхронизатора могут изменить поведение сборки, даже если отдельные детали кажутся приемлемыми.
Незначительные следы на поверхности не означают автоматически, что толкатель вышел из строя, но сильно изношенные, сколы, деформированные или треснутые компоненты обычно лучше заменить, чем ремонтировать.
Обработка изношенного толкателя может удалить материал с функциональной поверхности и изменить его взаимодействие с пружиной, ступицей, втулкой или кольцом синхронизатора. Дополнительное шлифование или термическая обработка также могут изменить первоначальные размеры. Если не существует утвержденной спецификации ремонта, восстановление небольшого прецизионного компонента синхронизатора может привести к большей неопределенности, чем использование правильно изготовленной замены.
Поэтому во время ремонта трансмиссии решения о замене должны приниматься на основе установленных производителем пределов износа и критериев проверки, а не только на внешнем виде.
Толкатель синхронизатора имеет небольшие размеры, но требователен в изготовлении. Последовательная формовка, точные функциональные поверхности, контролируемые свойства материала и надежный контроль — все это влияет на работу компонента внутри узла синхронизатора.
Jiaxing OnRoll Machinery Co., Ltd. поставляет компоненты автомобильных синхронизаторов и трансмиссий и поддерживает клиентов от разработки компонентов до массового производства. Для индивидуальных проектов с толкающими блоками покупатели могут предоставить для оценки существующий образец, номер трансмиссии, номер OEM или инженерный чертеж.
Нужен толкатель синхронизатора для новой или существующей программы коробки передач?
Свяжитесь с OnRoll, чтобы обсудить толкатели синхронизаторов и другие прецизионные компоненты автомобильных коробок передач для OEM, вторичного рынка, восстановления и производства трансмиссий.
В зависимости от конструкции синхронизатора толкатель работает вместе с втулкой, ступицей, пружиной и кольцом синхронизатора, контролируя движение и нагрузку во время процесса синхронизации. Это помогает узлу достичь правильного состояния перед полным включением передачи.
Возможные симптомы включают более резкое переключение передач, задержку включения, ненормальное сопротивление переключению, дребезжание или стук передач. Эти симптомы также могут быть вызваны кольцами синхронизатора, втулками, ступицами, вилками, пружинами, шестернями или проблемами со смазкой, поэтому следует осмотреть весь узел.
Не обязательно. Разные производители используют разную терминологию, а геометрия и функция могут различаться в зависимости от конструкции синхронизатора. Всегда идентифицируйте компонент, используя модель трансмиссии, чертеж, ссылочный номер и размеры.
Единой универсальной спецификации не существует. Марка материала, твердость, термообработка, состояние поверхности и допуски должны соответствовать техническим чертежам коробки передач или синхронизатора.
Холодная высадка позволяет эффективно создавать базовую геометрию компонента при хорошем использовании материала, а прецизионная обработка создает важные канавки, профили и контактные поверхности. Объединение этих двух процессов может оказаться подходящим для экономичного массового производства прецизионных компонентов трансмиссии.
В идеале укажите номер OEM, модель трансмиссии, 2D-чертеж, 3D-модель, спецификацию материала, критические допуски, ожидаемое количество и физический образец, если таковой имеется. Это позволяет производителю более точно оценить технологичность и совместимость.
Восстановление возможно только в том случае, если это разрешено утвержденной спецификацией ремонта. Удаление материала может изменить функциональные размеры и предварительную нагрузку синхронизатора, поэтому поврежденные прецизионные толкатели, как правило, безопаснее заменить компонентами, которые соответствуют исходным проектным требованиям.
Ваш адрес электронной почты не будет опубликован. Обязательные поля отмечены *

(+86)-191 0581 0729
(+86)-137 5830 1558