Консультация по продукту
Ваш адрес электронной почты не будет опубликован. Обязательные поля отмечены *


Детали сельскохозяйственной техники холодной высадки: основа долговечности
06 авг. 2025 г.Что следует знать о сборке направляющего блока синхронизатора?
06 авг. 2025 г.Почему детали коробки передач автобуса имеют решающее значение для производительности автомобиля?
06 авг. 2025 г.Детали коробки передач для коммерческих автомобилей: комплексное руководство по тенденциям рынка и техническому обслуживанию
06 авг. 2025 г.Коробка передач, которая скрежетает на 2-3 передаче, или восстановленный агрегат, у которого под нагрузкой выпадает пятая передача, обычно выходят из строя по одной конструктивной причине: детали автомобильного синхронизатора внутри вышли за пределы своих размеров. Ползуны, стойки, стопорные кольца и направляющие блоки поглощают нагрузку каждой смены; когда они теряют точность, включение передач становится ударом металла по металлу, а не согласованием контролируемой скорости.
Специалисты по ремонту и OEM-команды по обеспечению качества, определяющие компоненты синхронизаторов, должны знать, как работает каждая деталь, какой режим износа завершает срок ее службы и какие доказательства должен предоставить поставщик, прежде чем получить одобрение.
Синхронизатор в сборе представляет собой механическую систему согласования скоростей: он уравнивает скорость вращения шестерни и ее вала до того, как кулачки сомкнутся вместе, и делает это за доли секунды при каждом переключении.
Когда водитель перемещает рычаг, вилка переключения перемещает втулку по шлицам ступицы. Подпружиненные стойки прижимают стопорное кольцо к фрикционному конусу шестерни; трение конуса компенсирует разницу скоростей; Затем кольцо перемещает свои внутренние зубья, и втулка проходит через зубчатые собачки до полной блокировки. Готовое соединение передает крутящий момент двигателя через втулку, ступицу и вал.
Качество переключения больше, чем что-либо другое, определяют три геометрии: радиальная высота стоек, зазор между шлицами втулки и ступицы и угол конуса стопорного кольца. Когда стойка теряет высоту, кольцо воспринимает меньшую осевую силу, окно синхронизации расширяется, и водитель чувствует задержку или резкий контакт.
В каждом синхронизаторе используются четыре группы несущих компонентов, каждая из которых имеет свой производственный маршрут и свой преобладающий режим износа.
Ползунок — это та часть, которую толкает вилка переключения передач. Его внутренние шлицевые зубья фиксируются на зубчатых собачках в конце переключения, а любое закругление фасок зубьев меняет ощущение переключения с точного на расплывчатое. Истирание на шлицевых поверхностях и деформированные кромки фасок являются нормальными признаками износа. Ползунки обычно изготавливаются порошковой ковкой или подвергаются механической обработке и шлифовке, а затем цементируются.
 Штампованный ползун синхронизатора в сборе для механических коробок передач Этот узел ползуна изготовлен методом поэтапной штамповки для обеспечения стабильных размеров и упругости пружины. Оно подходит для легковых автомобилей и легких грузовиков, а его легкая и высокопрочная конструкция призвана улучшить плавность переключения передач. Просмотреть продукт →
Стойки, называемые шпонками или нажимными блоками, представляют собой подпружиненные сегменты, которые передают осевое усилие смещения от ползунка к стопорному кольцу. Три стойки расположены в пазах ступицы под углом 120 градусов друг от друга, а геометрия их кромок определяет, насколько быстро кольцо прижимается к конусу. Холодная высадка является стандартным методом производства, поскольку стальное зерно повторяет контур детали, что повышает устойчивость к разрушению кромки при повторяющихся ударах.
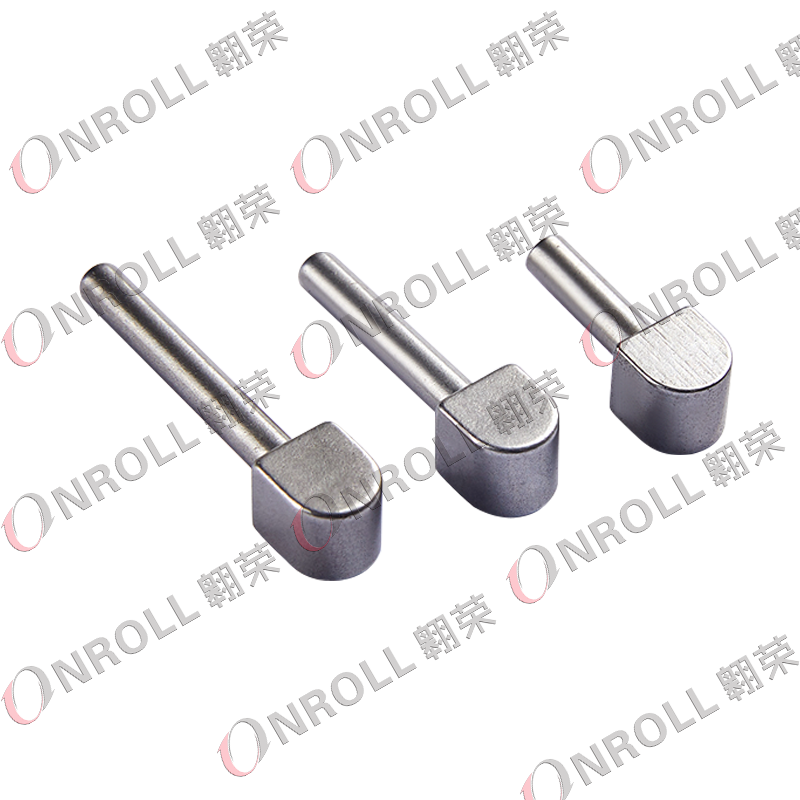 Толкатель синхронизатора с холодной головкой для коммерческих трансмиссий Этот толкатель, изготовленный методом холодной высадки и механической обработки, сохраняет механическую прочность при одновременном снижении стоимости. Предназначено для высоконагруженных коммерческих коробок передач и вторичных трансмиссий. Просмотреть продукт →
Направляющие блоки удерживают стойки в пазах ступицы; стопорные блоки ограничивают ход втулки. Оба выдерживают ударные нагрузки при быстром или пропущенном переключении, и первые повреждения проявляются в виде пластической деформации и следов проклевывания. Поставщики изготавливают холодные головки или обрабатывают их из легированной стали и закаливают рабочие поверхности.
 Блокировка остановки синхронизатора с холодной головкой, предотвращающая освобождение ползуна В этом стопорном блоке используется холодное формование для эффективного производства и экономии затрат. Его простая конструкция ограничивает ход ползунка, помогая предотвратить его высвобождение при переключении передач. Просмотреть продукт →
Блокировочное кольцо — это фрикционный элемент, обеспечивающий синхронизацию. Он имеет коническую фрикционную поверхность и стопорные зубья, которые блокируют втулку до тех пор, пока скорости не совпадут. Латунь, бронза и спеченная сталь являются распространенными материалами; Задиры на конусе и износ стопорных зубьев являются основными причинами большинства жалоб на стук шестерен.
| Компонент | Основная функция | Типичный производственный маршрут | Доминирующий режим отказа |
| Ползунок (сдвиговая втулка) | Переносит нагрузку вилки переключения передач через шлицы ступицы на зубчатые собачки. | Порошковая ковка, механическая обработка и бритье, цементация | Истирание шлицов и фасок |
| Стойки (ключи) | Прижмите стопорное кольцо к конусу шестерни. | Холодная высадка с цементацией | Обвал края и потеря высоты |
| Направляющие и стопорные блоки | Следите за тем, чтобы стойки были выровнены, и ограничивайте ход втулки. | Холодная высадка или нестандартная обработка | Ударная деформация и раскалывание |
| Блокирующее кольцо | Поверхность трения, соответствующая скорости передачи | Поковка из латуни или бронзы, спеченная сталь | Задиры конуса и износ зубьев |
Детали синхронизатора выходят из строя по причине предсказуемого износа, а не случайной поломки. Доминирующий механизм контролируется рабочим циклом, состоянием масла и режимом переключения передач.
При движении с остановками в первую очередь изнашивается конус блокирующего кольца, поскольку на низких скоростях конус выполняет большую часть работы трения. При движении по шоссе кромки стоек и фаски втулок изнашиваются из-за повторяющихся воздействий высоких нагрузок. Загрязненное масло ускоряет каждую передачу, встраивая частицы в относительно мягкие поверхности колец.
Доля жалоб на качество переключения передач по неисправным компонентам синхронизатора
Репрезентативное распределение из обзора разборки восстановленных механических коробок передач; Фактические доли варьируются в зависимости от рабочего цикла, состояния масла и стиля смены.
Метод производства определяет усталостную прочность и стабильность партии детали синхронизатора. Холодная высадка — это общепринятый маршрут для стоек, штифтов и направляющих блоков большого объема; Механическая обработка остается актуальной для прототипов и небольших серий.
Холодная высадка придаёт заготовке проволоки почти чистую форму при комнатной температуре, сохраняя при этом стальное зерно текущим по контуру детали. Полученная стойка сопротивляется изгибу и ударам лучше, чем та же геометрия, изготовленная из прутка, а стабилизированный набор штампов обеспечивает жесткие допуски для длительных производственных циклов. Компромисс — это инвестиции в инструменты и усилия, необходимые для изменения геометрии между вариантами.
Специальная линия холодной высадки — это сильный сигнал качества для производителя деталей синхронизаторов. Ярким примером является компания Jiaxing OnRoll Machinery Co., Ltd., китайский поставщик, производящий ползуны синхронизаторов с 1992 года и эксплуатирующий линии холодной высадки и нестандартной обработки деталей коробок передач легковых, коммерческих автомобилей и автобусов. В ее ассортимент входят ползунки синхронизаторов, узлы направляющих блоков, пластиковые ползунки и компоненты переключения передач с холодной головкой для OEM-программ.
Производитель деталей синхронизатора имеет квалификацию на основании документальных подтверждений, а не маркетинговых материалов. Перед отбором первой партии образцов проверьте систему качества, отслеживаемость материалов, отчеты о размерах и стабильность процесса.
Выход из строя детали синхронизатора на месте в сотни раз превышает ее стоимость за единицу, поэтому поиск поставщиков принадлежит командам по качеству и инженерам в такой же степени, как и закупкам. Приведенные ниже шаги соответствуют доказательствам, которые поставщик, сертифицированный IATF 16949, уже может предоставить.
Для пользовательской геометрии, OEM-контрактное производство проходит отдельный квалификационный трек. Вовлечение команды инженеров производителя на этапе чертежа снижает вероятность неприятных сюрпризов в дальнейшем, особенно для заготовок, обработанных холодной головкой, и нестандартных деталей синхронизатора.
Скрежетание означает, что скорости передачи все еще различаются, когда собачки пытаются зафиксироваться. Обычными причинами являются изношенный конус стопорного кольца, потерявшие высоту стойки, глянцевая поверхность трения или масло с ухудшенными фрикционными свойствами. При демонтаже обычно обнаруживаются следы ладов на конусе и закругленные края стойки.
Замените комплект. Изношенная фаска втулки соответствует изношенному профилю зуба венца, а сочетание новых стоек с изношенным кольцом сохраняет первоначальный рисунок зацепления. В комплект входят ступица, скользящая втулка, стойки, пружины и стопорное кольцо. Это стандартный способ избежать повторного ремонта.
Для той же марки стали холодная штамповка обычно обеспечивает более высокую усталостную прочность, поскольку поток зерен повторяет геометрию и не прорезается при механической обработке. Механическая обработка остается практичной для прототипов, небольших серий и неформуемых деталей. Для стоек и толкателей большого объема холодная высадка является более надежным способом.
Отправьте чертеж или физический образец, применение редуктора, расчетный годовой объем, спецификацию материала, требуемый диапазон твердости и, для программ ремонта, описание текущей неисправности. Затем производитель холодной высадки может решить, можно ли сформировать геометрию и какие размеры можно гарантировать.
Ваш адрес электронной почты не будет опубликован. Обязательные поля отмечены *

(+86)-191 0581 0729
(+86)-137 5830 1558